汽车铝支架安装受力变形防预相关措施
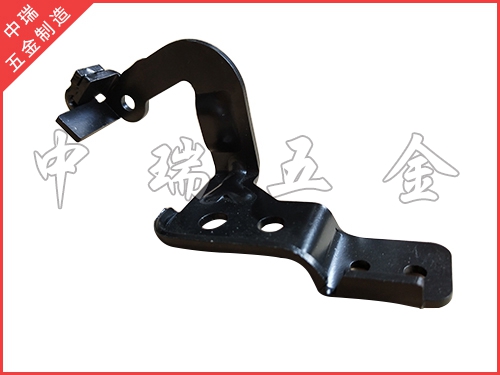
汽车铝支架是车载设备、电器配件、车身附属结构的核心支撑部件,具备重量轻、强度不错、韧性不错的优点。在批量生产与现场安装过程中,铝支架易因受力不均、安装操作不当、结构适配偏差出现弯曲、扭曲、凹陷、形变等变形缺陷。支架变形会直接导致装配错位、设备固定松动、受力失衡,影响车载配件的安装精度与运行稳定性,严重时会引发配件松动脱落故障。
汽车铝支架安装受力变形的诱因主要分为材质结构、安装工艺、外力负载、环境因素四大类。材质结构上,部分铝支架壁厚偏薄、折弯位置应力集中,结构刚性不足,承受安装紧固力后易形变;支架成型残留内应力,安装受力后应力释放会引发自主变形。安装工艺上,螺丝锁紧力度过大、单边紧固、受力点位不均衡,是主要的人为变形原因;安装基准面不平整、定位偏差、垫片缺失,会导致支架受力偏移扭曲。外力负载上,安装过程中蛮力按压、敲击校正,后期配件过载施压,都会造成支架长期变形。此外,温差变化引发的材质轻微形变,也会影响安装精度。针对以上问题,可通过多维度措施全部防预。
先优化铝支架前期成型结构,结构刚性。在支架生产加工阶段,优化结构设计,针对受力核心区域适当加厚壁厚,在悬空、受力集中位置增设增加筋、折弯加固结构,提升支架整体刚性与抗形变能力,从结构层面提升承载受力上限。支架成型后进行时效处理,释放内部成型应力,避免后期安装受力后出现应力形变。严格把控支架成型尺寸,避免成品支架存在翘曲、扭曲、弯曲等初始变形缺陷,确定支架出厂基准平整度达标。
其次,规范安装前置准备,去掉基础变形隐患。安装前全部检查铝支架外观与结构状态,筛选变形、开裂、尺寸偏差的不良品,杜不能合格产品投入安装。同时检查支架安装基座的平整度、度,修理基座变形、凸起、凹陷等问题,确定安装基准面平整均匀,无受力偏差点位。准备匹配规格的螺丝、垫片、弹垫,避免配件规格不符导致的紧固受力不均问题。
再者,标准化安装紧固流程,严控安装受力。安装对位时,轻柔调整支架位置,准确匹配安装孔位,禁止蛮力拉扯、撬动、敲击支架校正位置,避免外力冲击造成形变。螺丝紧固遵循**对角均匀锁紧**原则,先预紧固定所有螺丝,确定支架贴合基准面、无偏移翘边,再分次均匀加力锁紧,避免单边一次性锁紧、用力过大导致支架局部受压变形。严格管控紧固扭矩,按照工艺标准设定螺丝紧固力度,使用扭矩扳手准确控力,避免过紧形变、过松松动。
同时,优化受力负载配置,均衡支架承载压力。根据铝支架的安装用途与承载负荷,正确分配受力点位,避免单点集中受力,通过增加垫片、调整装配间隙的方式,让支架受力均匀分散。对于承载大配件的铝支架,优化装配结构,增设辅助支撑点位,降低支架单点负载压力,提升整体受力稳定性。避免配件安装过载、错位安装,避免支架长期承受异常负载引发缓慢形变。
然后,做好后期检测与防护,避免二次变形。支架安装完成后,全部检查整体平整度、贴合度,确认无弯曲、扭曲、凹陷等变形缺陷,所有螺丝紧固力度均匀一致。车辆运行巡检过程中,定期复查铝支架紧固状态与结构形态,及时微调松动、受力不均的点位。避免支架长期处于剧烈震动、温差骤变的恶劣工况,减少环境因素引发的细微形变,确定支架结构长期稳定。
汽车铝支架安装受力变形可通过结构优化、前置检验、标准化紧固、均衡受力、后期巡检全流程防预。落实各项防控措施,能够大程度确定铝支架安装精度与结构稳定性,规避形变故障,确定车载配件的稳定装配与运行。